





Hvordan kulfibervævets orientering ændrer påvirkningsadfærd
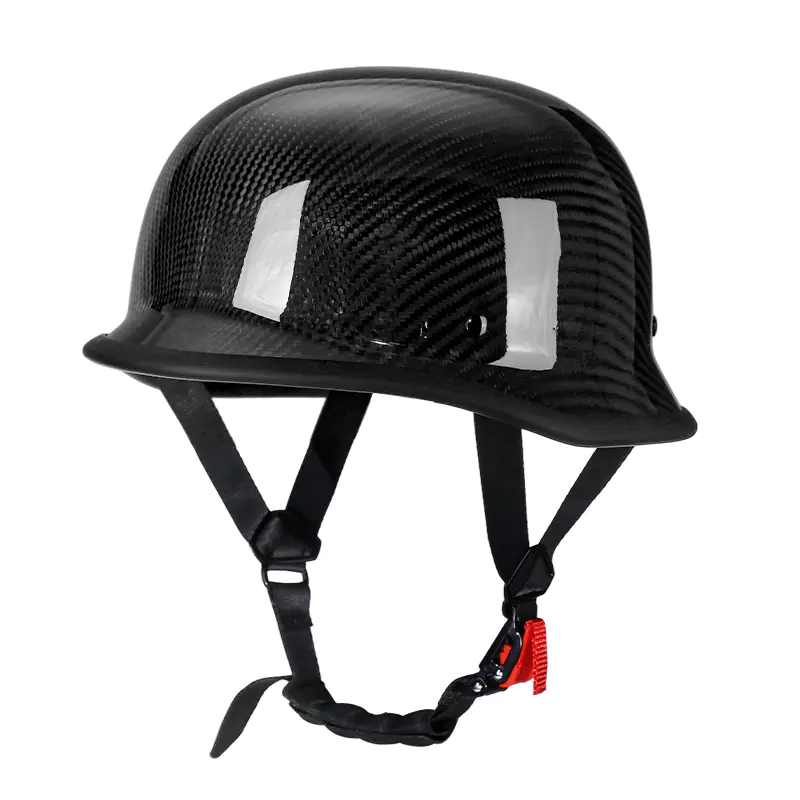
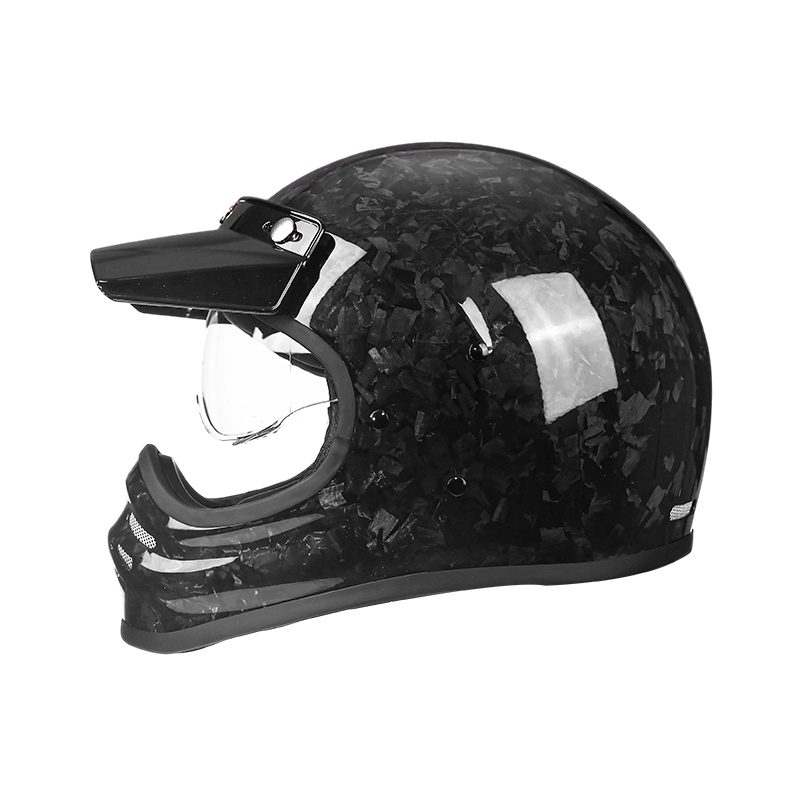
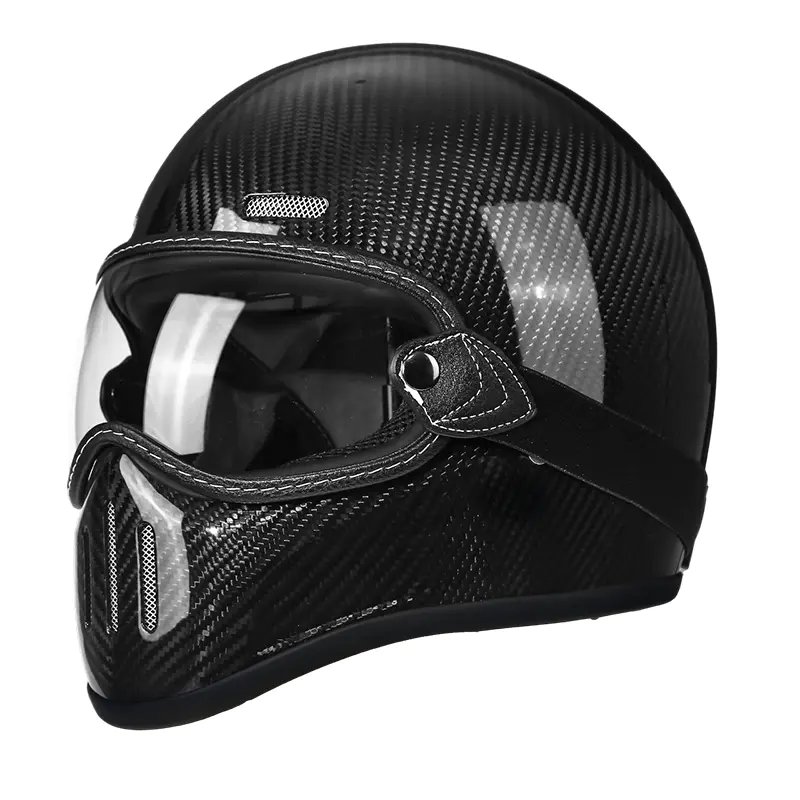
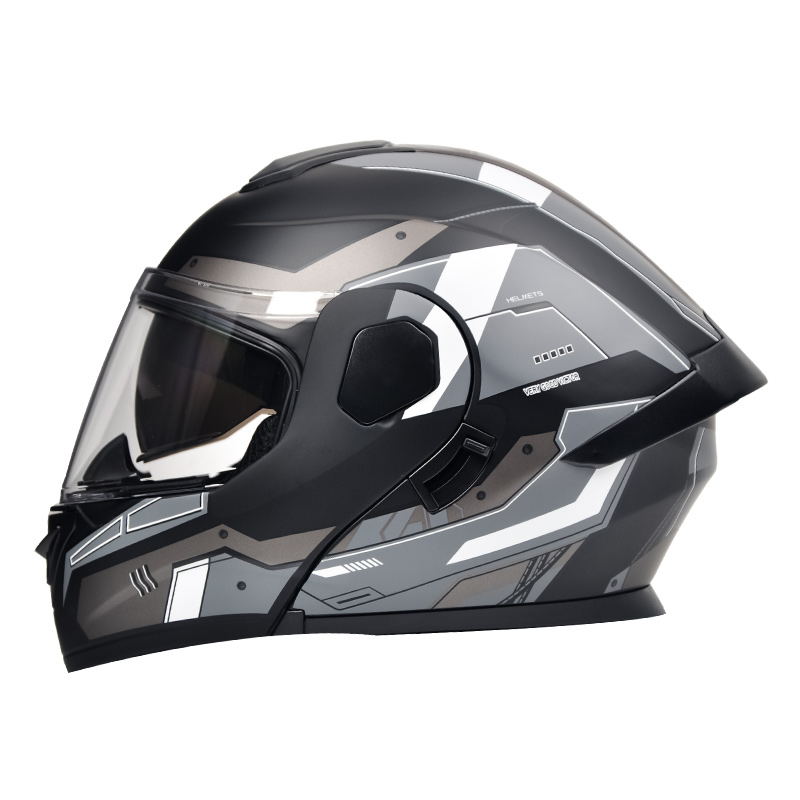
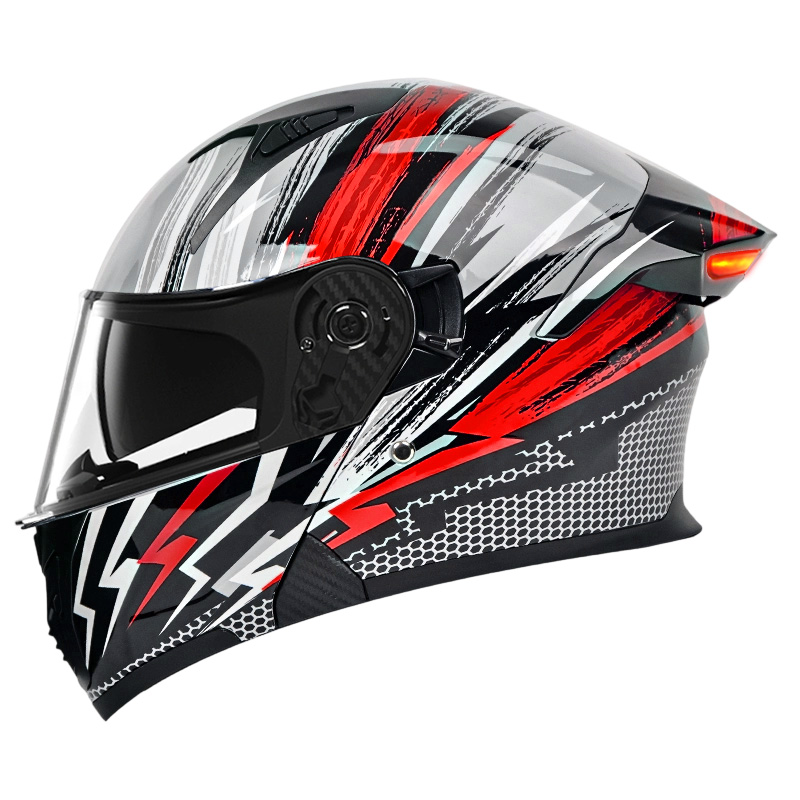
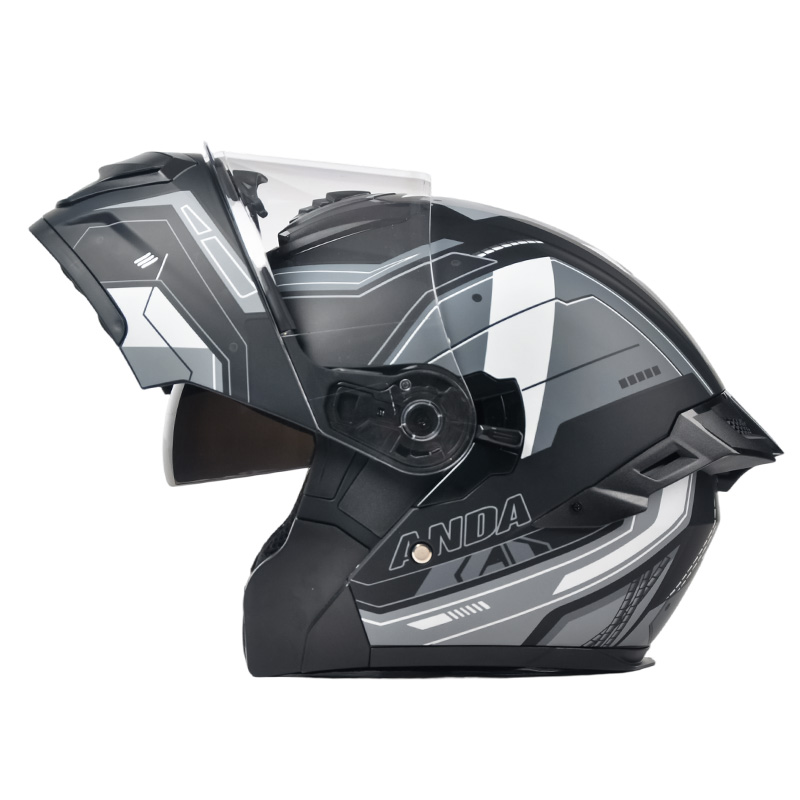
Shanghai Weijue Industry Co.,Ltd nærmer sig carbon layup som en konstruktionsteknisk beslutning, ikke en kosmetisk. I en Carbon Fiber hjelm , vævningens retning - 0/90 grader versus 45 graders bias - bestemmer, hvordan slagenergien bevæger sig hen over skallen. En 0/90 layup modstår direkte kompression godt, hvilket er nyttigt på tværs af kronen, mens en 45 graders bias layup håndterer forskydningsbelastninger bedre, hvilket betyder mere omkring tindingerne og kæbeområderne, hvor stød ofte kommer i en vinkel i stedet for lige på. Producenter, der bruger en enkelt ensartet vævning på tværs af hele skallen, optimerer normalt for produktionshastighed frem for slagfordeling, da ægte multi-retningsbestemt layup kræver håndplacering af stofark i forskellige orienteringer efter zone.
Harpiks-til-fiber-forhold er de andre variable købere sjældent spørger om. For meget harpiks tilfører vægt uden at tilføre styrke, mens for lidt efterlader tørre pletter, der revner under belastning. En ordentligt helbredt Carbon Fiber motorcykelhjelm shell sidder typisk i et 60:40 fiber-til-harpiks-forhold efter vægt, og dette tal er værd at anmode om direkte fra enhver leverandør under kvalitetsaudits.
- 0/90 graders vævning: stærkere mod direkte kronepåvirkning
- 45 graders forspændingsvævning: bedre forskydningsmodstand ved tinding og kæbezoner
- Autoklavehærdning under tryk reducerer luftlommer sammenlignet med hærdning i åben form
Vægtykkelseskontrol i ABS-sprøjtestøbning
An ABS motorcykelhjelm skal lever eller dør på skimmelkonsistens i stedet for alene af råvarekvalitet. Sprøjtestøbning er afhængig af at opretholde ensartet vægtykkelse på tværs af hele skallen - typisk i intervallet 3 til 4 mm - fordi enhver zone, der afkøles hurtigere end det omgivende materiale, skaber interne spændingspunkter kaldet synkemærker, som svækker slagfastheden i præcis de områder, som ryttere ikke kan se udefra. Formtemperatur, indsprøjtningstryk og afkølingstid skal alle holde sig inden for stramme tolerancer batch efter batch, hvilket er grunden til, at billigere værktøjsoperationer ofte viser inkonsekvente resultater, selv når der bruges den samme ABS-harpikskvalitet som en avanceret producent.
Købere, der vurderer en leverandør af ABS-hjelme, bør spørge om antallet af formhulrum og skudkonsistenstest, ikke kun harpiksmærket, da to hjelme fremstillet af identiske råmaterialer kan yde meget forskelligt afhængigt af, hvor stramt injektionsprocessen styres batch til batch. Det er også her, Shanghai Weijue Industry Co.,Ltd investerer kraftigt i at udføre stikprøver af skaltykkelse på hvert produktionsparti i stedet for kun at stole på prøveudtagning før produktion.
Vægtfordeling og nakketræthed over lange ture
Samlet hjelmvægt får det meste af opmærksomheden i produktlister, men vægtfordelingen omkring hovedet betyder mere for rytterens træthed på ture længere end to timer. En hjelm med vægt koncentreret mod fronten - almindelig i modeller med tunge ansigtsskærme eller fremadmonterede ventilationsåbninger - skaber mere fremadgående nakkebelastning end en hjelm med samme totalvægt med massen fordelt jævnt rundt om skallen. Dette er en af de praktiske fordele, kulfiberkonstruktionen giver i forhold til ABS: For den samme skaltykkelse, der er nødvendig for at bestå slagtesten, sparer kulfiber typisk 150 til 200 gram, og den sparede vægt er mest mærkbar i reduceret nakketræthed under vedvarende motorvejskørsel i stedet for i et enkelt spec-nummer.
Hvor vægtforskellen faktisk betyder noget
- Vedvarende motorvejshastigheder, hvor vindmodstand tilføjer drejningsmoment til nakken
- Sporkørsel med hyppige hovedbevægelser, der kontrollerer spejle og blinde vinkler
- Tureruter på flere timer, hvor kumulativ træthed påvirker reaktionstiden
Matchende skalmateriale til ordrevolumen og prispositionering
Beslutningen mellem at lagerføre en kulfiberhjelmlinje versus en ABS-hjelmlinje kommer normalt ned på at matche produktionsøkonomi til det ønskede detailniveau, snarere end at ét materiale er universelt "bedre". Carbon layup er arbejdskrævende og nedskalerer ikke i omkostninger, som sprøjtestøbning gør ved høj volumen, så det har en tendens til at give mening for premium produktlinjer med lavere enhedstal. ABS-støbning bliver derimod mere omkostningseffektiv, efterhånden som ordrevolumen stiger, da værktøjsomkostningerne er spredt over en større serie.
| Faktor | Carbon Fiber motorcykelhjelm | ABS motorcykelhjelm |
|---|---|---|
| Produktionsmetode | Håndoplægning, autoklavehærdet | Sprøjtestøbt |
| Omkostningseffektivitet i stor skala | Forbedres langsomt med volumen | Forbedres kraftigt med volumen |
| Typisk positionering | Premium, lavere enhedstal | Mellemtone, høj lydstyrke |
Fordi ordrestrukturerne varierer så meget fra marked til marked, kører vi både en kulfiberhjelmlinje og en ABS-hjelmlinje parallelt hos Shanghai Weijue Industry Co.,Ltd, så købere kan tilpasse skalmateriale til deres prisniveau uden at skifte leverandør mellem produktserier.